Introducción
Los procesos de fabricación no tradicionales se definen como un grupo de procesos que eliminan el exceso de material mediante diversas técnicas que implican energía mecánica, térmica, eléctrica o química o combinaciones de estas energías, pero que no utilizan herramientas de corte afiladas, ya que es necesario utilizarlas para la fabricación tradicional. procesos.
Los materiales extremadamente duros y quebradizos son difíciles de mecanizar por procesos de mecanizado tradicionales tales como torneado, taladrado, conformado y fresado. Los procesos de mecanizado no tradicionales, también llamados procesos de fabricación avanzados, se emplean cuando los procesos de mecanizado tradicionales no son factibles, satisfactorios o económicos debido a razones especiales, como se describe a continuación.
- Materiales frágiles muy duros difíciles de sujetar para el mecanizado tradicional
- Cuando la pieza de trabajo es demasiado flexible o delgada
- Cuando la forma de la pieza es demasiado compleja
Se han desarrollado varios tipos de procesos de mecanizado no tradicionales para cumplir con las condiciones de mecanizado adicionales requeridas. Cuando estos procesos se emplean correctamente, ofrecen muchas ventajas sobre los procesos de mecanizado no tradicionales. Los procesos de maquinado no tradicionales comunes se describen en esta sección.
Introducción al mecanizado químico (CM)
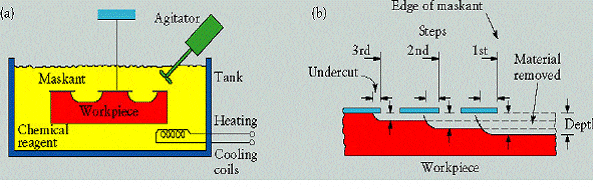
Chemical machining (CM) is the controlled dissolution of workpiece material (etching) by means of a strong chemical reagent (etchant). In CM material is removed from selected areas of workpiece by immersing it in a chemical reagents or etchants; such as acids and alkaline solutions. Material is removed by microscopic electrochemical cell action, as occurs in corrosion or chemical dissolution of a metal. This controlled chemical dissolution will simultaneously etch all exposed surfaces even though the penetration rates of the material removal may be only 0.0025–0.1 mm/min. The basic custom machining takes many forms: chemical milling of pockets, contours, overall metal removal, chemical blanking for etching through thin sheets; photochemical machining (pcm) for etching by using of photosensitive resists in microelectronics; chemical or electrochemical polishing where weak chemical reagents are used (sometimes with remote electric assist) for polishing or desbarbado and chemical jet machining where a single chemically active jet is used. A schematic of chemical machining process is shown in Figure 6.
Molienda química
En la molienda química, se producen cavidades poco profundas en placas, láminas, piezas forjadas y extrusiones. Los dos materiales clave utilizados en el proceso de molienda química son el grabador y el enmascarante. Los grabadores son soluciones ácidas o alcalinas que se mantienen dentro de rangos controlados de composición química y temperatura. Los enmascarantes son productos elastoméricos especialmente diseñados que se pueden quitar a mano y son químicamente resistentes a los grabados agresivos.
Pasos en la molienda química
- Alivio de tensiones residuales: si la pieza que se va a mecanizar tiene tensiones residuales del procesamiento anterior, primero se deben aliviar estas tensiones para evitar la deformación después del fresado químico.
- Preparación: Las superficies se desengrasan y limpian a fondo para garantizar tanto una buena adherencia del material de enmascaramiento como una eliminación uniforme del material.
- Enmascaramiento: Se aplica material de enmascaramiento (recubrimiento o protección de áreas que no se van a grabar).
- Grabado: Las superficies expuestas se mecanizan químicamente con grabadores.
- Desenmascarado: después del mecanizado, las piezas deben lavarse a fondo para evitar más reacciones o exposición a cualquier residuo de grabador. Luego se retira el resto del material de enmascaramiento y se limpia e inspecciona la pieza.
Aplicaciones:
El fresado químico se utiliza en la industria aeroespacial para eliminar capas poco profundas de material de grandes componentes de aeronaves, paneles de revestimiento de misiles (Figura 7), piezas extruidas para fuselajes.
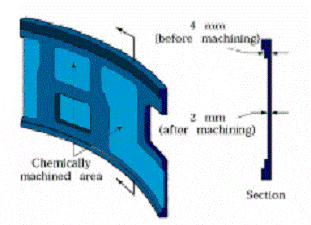
Figura 7: Sección del panel de revestimiento del misil contorneada mediante fresado químico para mejorar la relación rigidez-peso de la pieza (Kalpakjain & Schmid)